Что включает ультразвуковой контроль металлоконструкций?
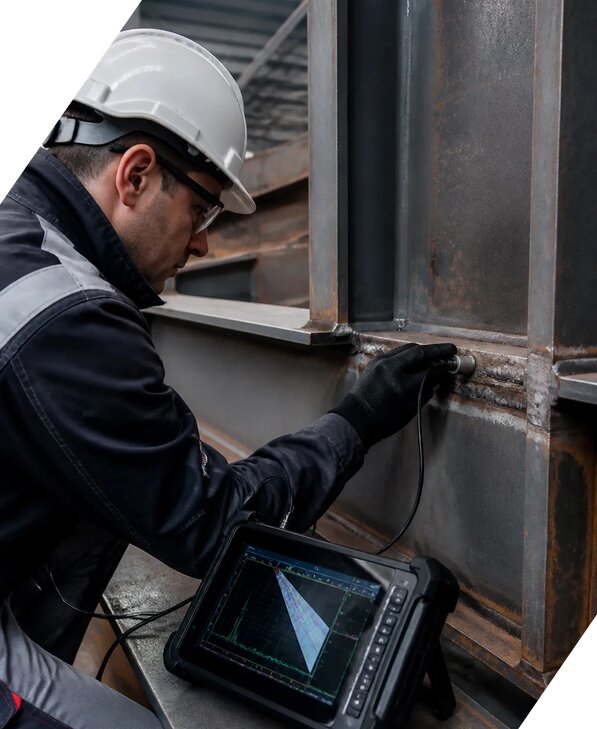
Ультразвуковой контроль металлоконструкций представляет собой метод неразрушающего контроля, предназначенный для оценки состояния основного металла, сварных соединений и зон термического влияния без демонтажа и повреждения конструкции. При обследовании специалист направляет ультразвуковые импульсы в материал и анализирует их отражение от внутренних несплошностей, границ слоев, трещин, пор, непроваров, шлаковых включений и других дефектов. Такой подход позволяет выявлять нарушения, которые невозможно обнаружить только визуальным осмотром.
В состав работ обычно входят изучение технического задания и нормативной документации, анализ проектных и эксплуатационных данных, подготовка поверхности, выбор схемы контроля, настройка оборудования, выполнение натурных измерений и оформление результатов. При необходимости дополнительно выполняются измерения толщины металла ультразвуковым толщиномером, определяется минимальная толщина элементов, фиксируются точки измерения и формируется сетка измерений. Для протяженных объектов составляется карта коррозии с указанием участков локального и равномерного истончения.
Метод применяется при обследовании колонн, балок, ферм, площадок, эстакад, опор, резервуаров, трубопроводов и других металлических элементов. Отдельно может проводиться контроль сосудов, контроль котлов, контроль днища резервуара и оценка состояния участков, работающих под нагрузкой, воздействием температуры, влаги или агрессивной среды. По итогам лабораторного контроля заказчик получает протокол результатов с описанием примененной методики проведения, схемой обследованных зон, выявленными показаниями и выводами о соответствии требованиям.
Какие дефекты выявляет ультразвуковая дефектоскопия сварных соединений?
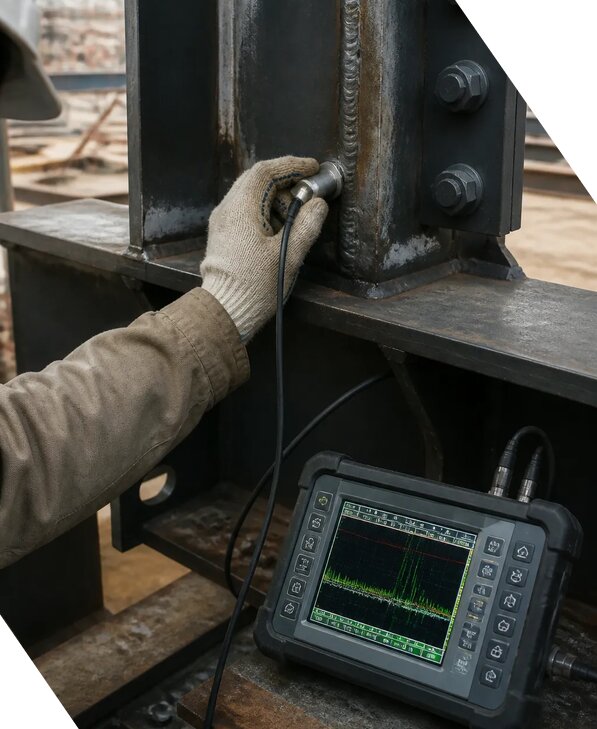
Ультразвуковая дефектоскопия позволяет обнаруживать внутренние дефекты, расположенные в сварных соединениях и прилегающих участках металла. В отличие от внешнего осмотра, метод дает возможность оценить скрытое состояние шва на глубине, определить координаты несплошности и ориентировочно установить ее размеры. В зависимости от типа соединения, толщины элемента, марки стали и выбранной схемы контроля выявляются трещины, непровары, несплавления, пористость, шлаковые включения, подрезы с внутренним развитием, расслоения и другие нарушения сплошности.
Перед началом работ специалист определяет доступные поверхности, направление прозвучивания, рабочий диапазон частот и параметры сканирования. На практике применяются прямые и угловые преобразователи, а также несколько направлений контроля, позволяющих повысить вероятность обнаружения дефектов разной ориентации. Особое внимание уделяется зоне термического влияния, корню шва, участкам пересечения сварных соединений и местам, где ранее фиксировались ремонтные работы или признаки усталостного разрушения.
По каждому значимому сигналу выполняются уточняющие проходы, устанавливаются координаты и протяженность отражателя, оценивается его условная площадь и характер расположения. Результаты измерений сопоставляются с критериями приемки, установленными проектом, стандартами, техническими условиями и иной нормативной документацией. Итогом становится техническое заключение, в котором указываются контролируемые элементы, примененное испытательное оборудование, выявленные дефекты, их классификация и рекомендации. При необходимости данные используются для определения возможности эксплуатации, ремонта, усиления или повторного контроля после устранения нарушений.
Как проводится измерение толщины металла и оценивается остаточный ресурс?
Измерение толщины металла выполняется с применением ультразвукового толщиномера, который фиксирует время прохождения сигнала через материал и рассчитывает фактическую толщину элемента. Работы могут проводиться с одной стороны конструкции, что особенно важно для резервуаров, трубопроводов, технологических аппаратов, перекрытий и других объектов, где доступ к обратной поверхности ограничен. Перед измерениями специалист очищает выбранные участки от загрязнений, рыхлой коррозии, отслаивающегося покрытия и неровностей, способных повлиять на стабильность акустического контакта.
Количество и расположение точек измерения определяются назначением объекта, условиями эксплуатации, характером предполагаемого износа и требованиями технического задания. При равномерном обследовании формируется сетка измерений, а в зонах повышенной коррозии, около сварных соединений, на опорах, в местах скопления влаги и на участках изменения сечения плотность точек увеличивается. По итогам сравниваются номинальная, проектная и фактическая толщина, определяется минимальная толщина, рассчитывается величина потери металла и оценивается скорость коррозии при наличии данных предыдущих обследований.
Для оценки остаточного ресурса учитываются результаты измерений, расчетные нагрузки, условия эксплуатации, свойства материала, наличие дефектов сварки и требования действующих норм. Само измерение толщины не заменяет полный расчет ресурса, если объект работает под давлением или испытывает значительные динамические воздействия, поэтому вывод формируется с учетом технического состояния и расчетной части. Заказчику предоставляются таблицы, схемы, фотофиксация, карта коррозии и техническое заключение с рекомендациями по ремонту, усилению, ограничению нагрузки или срокам следующего контроля.
Какое оборудование применяется при ультразвуковом контроле?
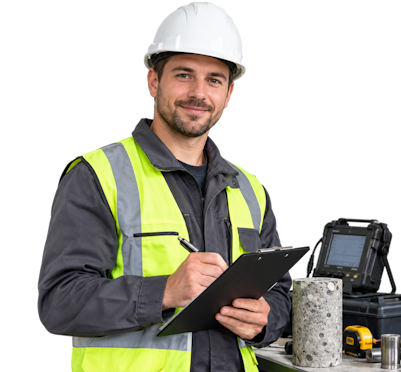
Для выполнения ультразвукового контроля используется комплект измерительного оборудования, который подбирается с учетом материала, толщины, формы и назначения обследуемого элемента. В состав оснащения может входить ультразвуковой дефектоскоп, ультразвуковой толщиномер, прямые и угловые преобразователи, контактные среды, калибровочные образцы, средства разметки и вспомогательный инструмент для подготовки поверхности. Перед началом работ оборудование проверяется, настраивается по контрольным образцам и приводится в соответствие с выбранной методикой проведения. Это необходимо для снижения погрешности измерений и получения сопоставимых результатов.
При контроле сварных соединений применяются преобразователи с различными углами ввода, что позволяет прозвучивать шов с нескольких направлений и оценивать дефекты, расположенные под разными углами. Для измерения толщины используются датчики, соответствующие диапазону толщин и состоянию поверхности. На тонких элементах, криволинейных участках и металле со значительной коррозией могут потребоваться специальные решения, поскольку форма поверхности и неоднородность материала влияют на прохождение ультразвука.
В процессе специалисты фиксируют параметры настройки, координаты участков, амплитуды сигналов, глубину залегания и другие значимые показатели. При необходимости результаты привязываются к чертежам, схемам или фотографиям, чтобы каждый обнаруженный дефект можно было точно найти при ремонте. Измерительное оборудование регулярно проходит поверку или проверку характеристик в установленном порядке, а применяемые средства должны соответствовать условиям конкретного объекта. Такой лабораторный контроль обеспечивает документированную оценку качества, позволяет подтвердить соответствие требованиям и подготовить объективный протокол результатов для эксплуатации, ремонта или экспертизы промышленной безопасности.
Когда требуется техническая диагностика металлоконструкций ультразвуковым методом?
Техническая диагностика с применением ультразвукового метода требуется в случаях, когда необходимо получить достоверные сведения о внутреннем состоянии металлических элементов без их разрушения. Обследование проводят при вводе объекта в эксплуатацию, после длительного периода работы, при обнаружении коррозии, деформаций, трещин, следов перегрева или нарушений геометрии, а также после аварийных воздействий, ремонта, реконструкции и изменения расчетных нагрузок. Метод особенно актуален для конструкций, доступ к которым ограничен, и для объектов, где остановка технологического процесса должна быть минимальной.
Ультразвуковой контроль металлоконструкций может быть частью комплексного обследования, включающего визуально измерительный контроль, проверку геометрии, оценку состояния защитного покрытия, инструментальные измерения и анализ эксплуатационной документации. В зависимости от задачи обследуются основной металл, сварные соединения, зона термического влияния, участки около отверстий, ребер жесткости, опор и мест концентрации напряжений. Для труб и аппаратов дополнительно определяется толщина трубы, проверяется локальное истончение, а для резервуаров выполняется контроль днища резервуара и стенок по заданной схеме.
Работы выполняются на объектах промышленного, энергетического, складского, транспортного и гражданского назначения. По результатам анализа специалист устанавливает наличие или отсутствие недопустимых дефектов, оценивает фактическое состояние, определяет необходимость ремонта и формулирует рекомендации по дальнейшей эксплуатации. В Великом Устюге обследования проводятся с учетом местных условий, требований заказчика и действующих норм. В Вологодской области специалисты компании ЭкспертизаРоссия выполняют контроль качества, оформляют протокол результатов и подготавливают техническое заключение. Отправьте запрос КП Антону Семеновичу, чтобы определить состав работ по техническому заданию. Телефон для связи +7 931 105-63-33.